Đặt trạm cân theo tuyến công nghệ
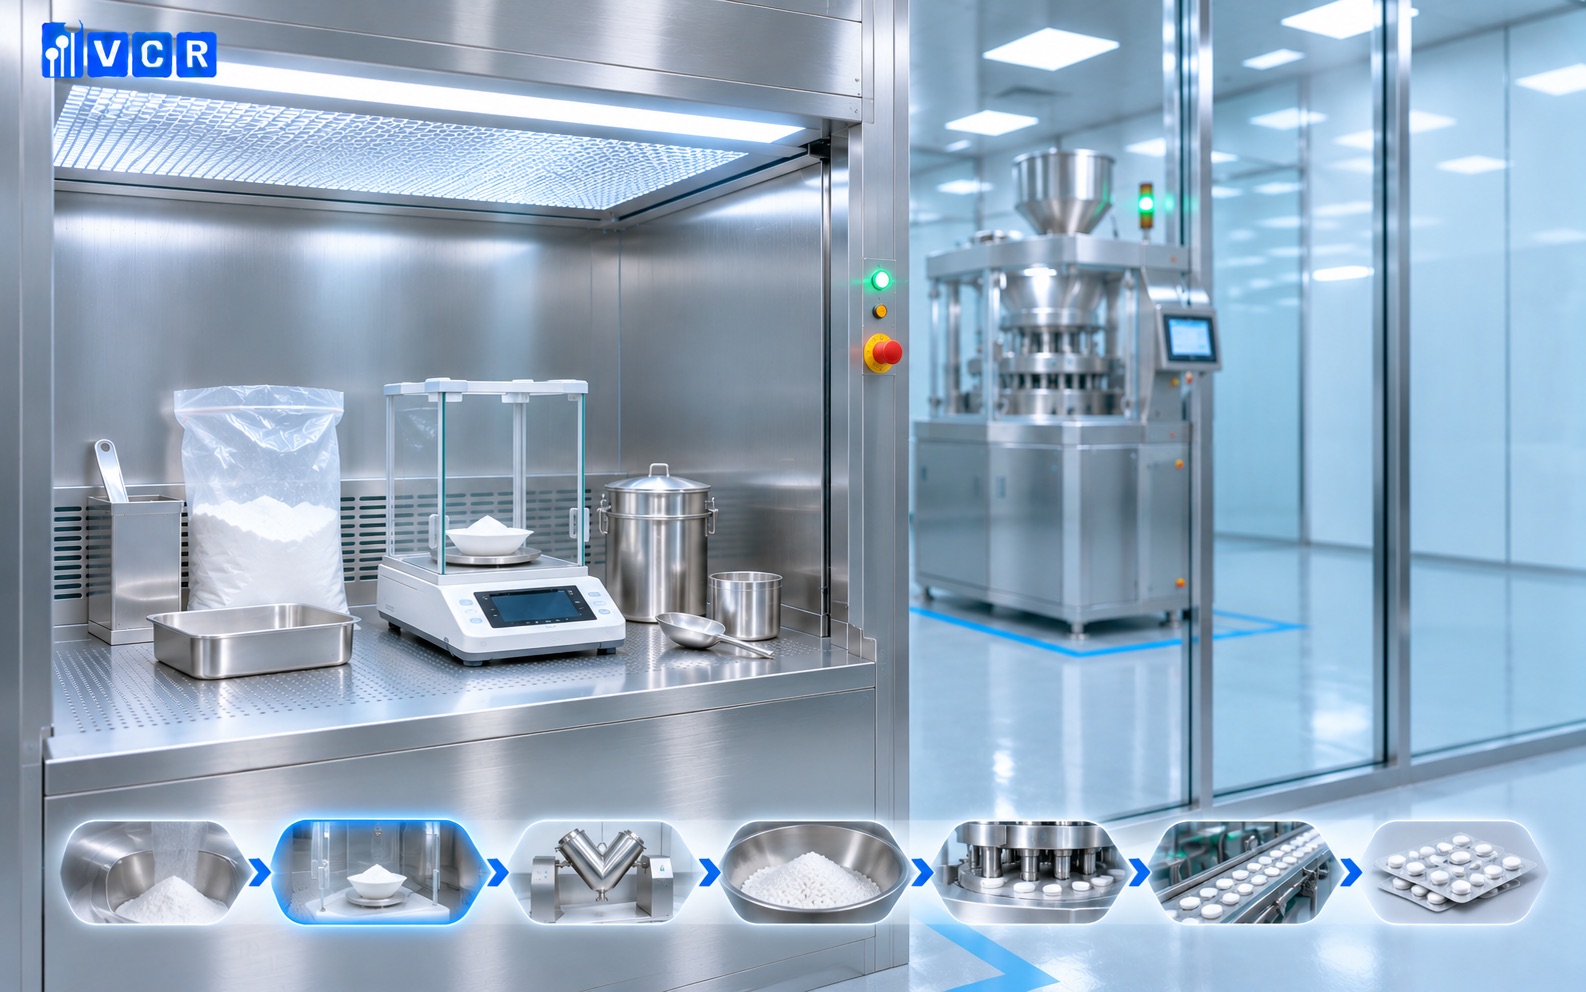
Cân chia thường diễn ra trước bước trộn hoặc tạo hạt. Vị trí trạm theo luồng nguyên liệu từ kho vào sản xuất, thuận tiện vận chuyển nhưng có vùng thao tác riêng để kiểm soát bụi và tránh nhầm lẫn.
Từng tuyến sản xuất có yêu cầu cấp phát khác nhau:
| Tuyến sản xuất | Công đoạn sau cân chia | Yêu cầu chuẩn bị |
|---|---|---|
| Dập thẳng | Trộn, hoàn thiện hỗn hợp, dập viên | Cấp phát theo trình tự phối trộn |
| Tạo hạt ướt | Trộn, tạo hạt, sấy, hoàn thiện rồi dập | Phân nhóm thành phần theo giai đoạn |
| Tạo hạt khô | Trộn, cán ép, sửa hạt rồi dập | Quản lý riêng vật liệu cho các bước |
Bảng giúp xác định khu chờ nguyên liệu đã cân và cách bàn giao từng nhóm thành phần theo lệnh sản xuất.
Biến công thức thành danh mục cân
Công thức và hồ sơ lô xác định mã, lượng cấp phát và thời điểm dùng của hoạt chất (API), tá dược độn, dính, rã, trơn hoặc trợ chảy tùy sản phẩm.
Trước khi cân, đối chiếu tình trạng nguyên liệu được phép sử dụng, nhãn, số lô và hạn dùng. Từng phần cân được đựng trong vật chứa sạch, ghi nhãn và kết quả theo hồ sơ mẻ; việc kiểm tra độc lập được tổ chức theo quy trình chất lượng.
Chia vùng cho cân tinh và cân tải lớn
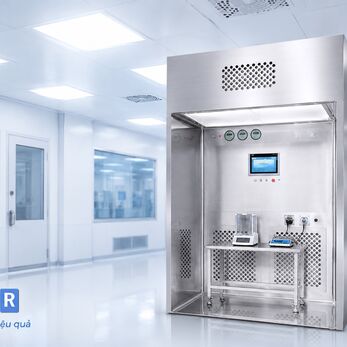
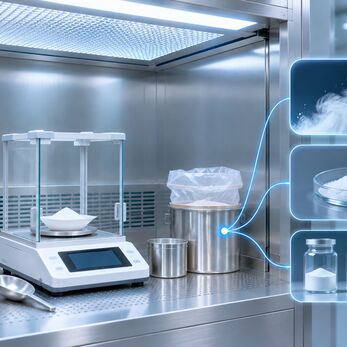
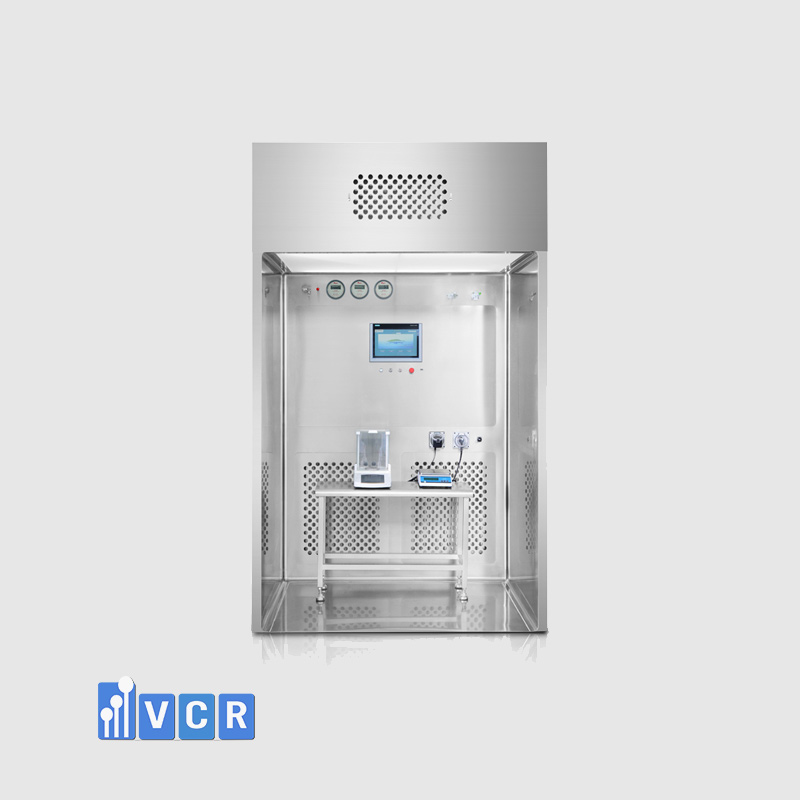
Một công thức có thể gồm lượng API nhỏ và bao tá dược khối lượng lớn. Trạm được bố trí cân phân tích, cân bàn hoặc cân sàn theo dải khối lượng và yêu cầu chính xác đã phê duyệt.
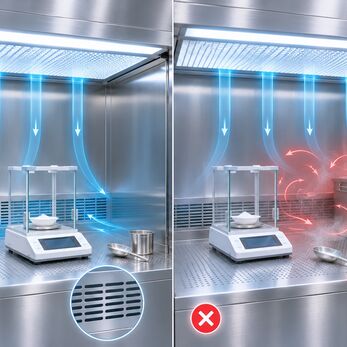
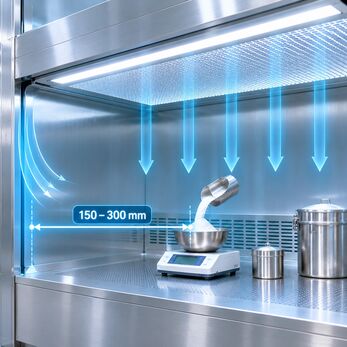
Cân nhạy đặt trên bàn vững, hạn chế rung và nhiễu gió, tách khỏi khu nâng hạ bao. Khoảng trống quanh thùng nhận đủ cho thao tác rót, đồng thời giữ cửa hồi khí thông thoáng.
Tách luồng bao đầu vào và mẻ đã cân
Vùng nhận bao chưa mở, nơi cân và khu chờ thùng đã cân được tổ chức theo trình tự. Nguyên liệu hoàn tất được đóng kín, nhận diện rõ trước khi chuyển đến công đoạn tiếp theo.
Xe đẩy, bao bì ngoài và thùng rỗng có vị trí riêng, hạn chế giao cắt giữa vật liệu đang chờ và đã cấp phát. Line clearance trước mẻ xác nhận không còn vật tư, nhãn hay nguyên liệu từ lô trước.
Đặt nguồn bụi trong dòng khí kiểm soát
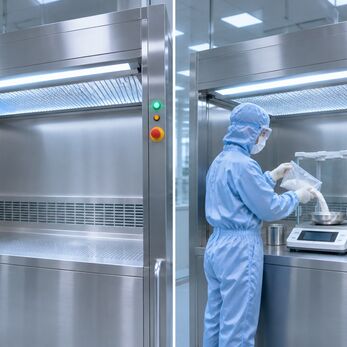
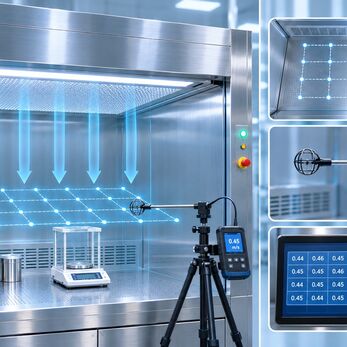
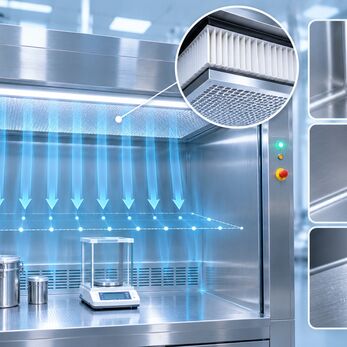
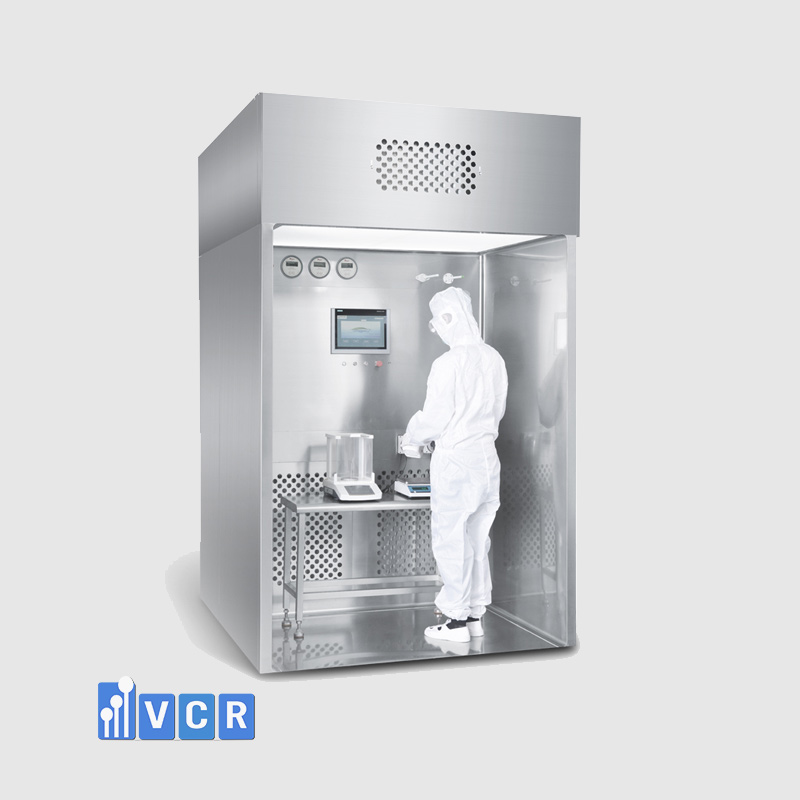
Khi mở bao, xúc hoặc rót bột, Dispensing Booth cấp khí hướng xuống, đưa bụi được thu hồi về hệ lọc theo thiết kế. Điểm rót đặt trong vùng thao tác đã đánh giá, không để người và thùng che đường hồi.
Vận tốc khí được phối hợp với độ nhạy cân để duy trì số đo ổn định. Với nguyên liệu có giới hạn phơi nhiễm nghiêm ngặt, phương án containment và phép thử phát tán được xác định riêng theo mức nguy hại.

Bàn giao mẻ và chuẩn bị lượt cân sau
Hồ sơ bàn giao thể hiện khối lượng thực tế, mã nguyên liệu, số lô, người thực hiện và trạng thái thùng. Thành phần cấp phát cho từng giai đoạn được sắp xếp theo lệnh sản xuất, tránh sử dụng nhầm thời điểm.
Bao rỗng và bột rơi vãi được thu gom theo quy trình. Bàn, cân và khu vực hồi khí được vệ sinh, kiểm tra tồn lưu trước khi chuyển nguyên liệu mới vào trạm.
Giải pháp Dispensing Booth tại Vietnam Cleanroom
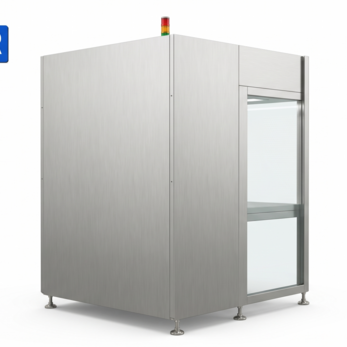
Tại Vietnam Cleanroom, chúng tôi xây dựng cấu hình Dispensing Booth – buồng cân chia nguyên liệu từ công thức sản xuất, dải khối lượng cân, kích thước thùng và trình tự cấp phát. Vùng thao tác, trần cấp khí, đường hồi và hệ lọc được lựa chọn đồng bộ để hỗ trợ định lượng, thu hồi bụi và vệ sinh giữa các mẻ. Phương án thiết bị được đối chiếu với mặt bằng và quy trình sản xuất viên nén của từng dự án.
FAQs
1. Trạm cân có đặt sát máy dập viên?
Phụ thuộc dây chuyền; nguyên liệu thường còn qua bước trộn hoặc tạo hạt.
2. Cân tinh và cân bao lớn bố trí thế nào?
Theo dải cân, độ chính xác, rung và không gian thao tác.
3. Khi nào thùng đã cân được bàn giao?
Sau khi đóng kín, ghi nhãn và hoàn tất kiểm tra hồ sơ.
4. Vì sao phân khu vật liệu trước, sau cân?
Để rõ trạng thái cấp phát và giảm nguy cơ nhầm lô.
5. Một booth có phù hợp mọi API?
Đánh giá mức nguy hại, mục tiêu giữ bụi và điều kiện thử riêng.