Tải bụi bắt đầu từ thao tác nguyên liệu
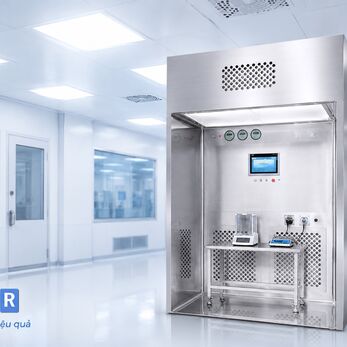
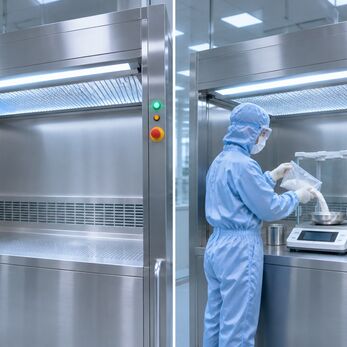
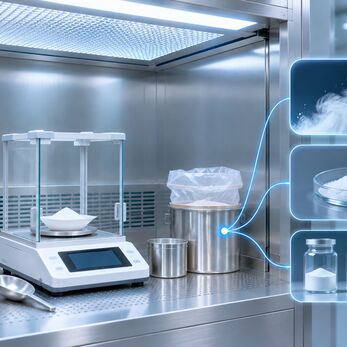
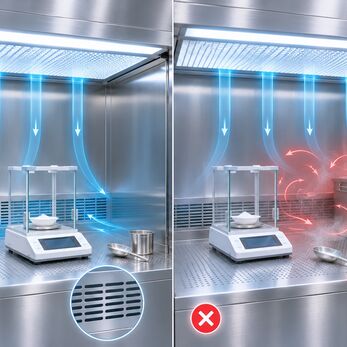
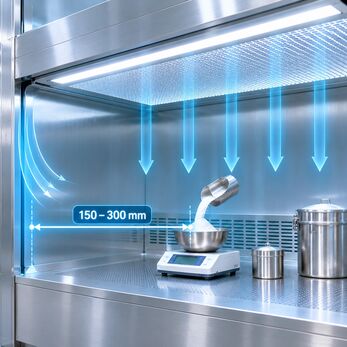
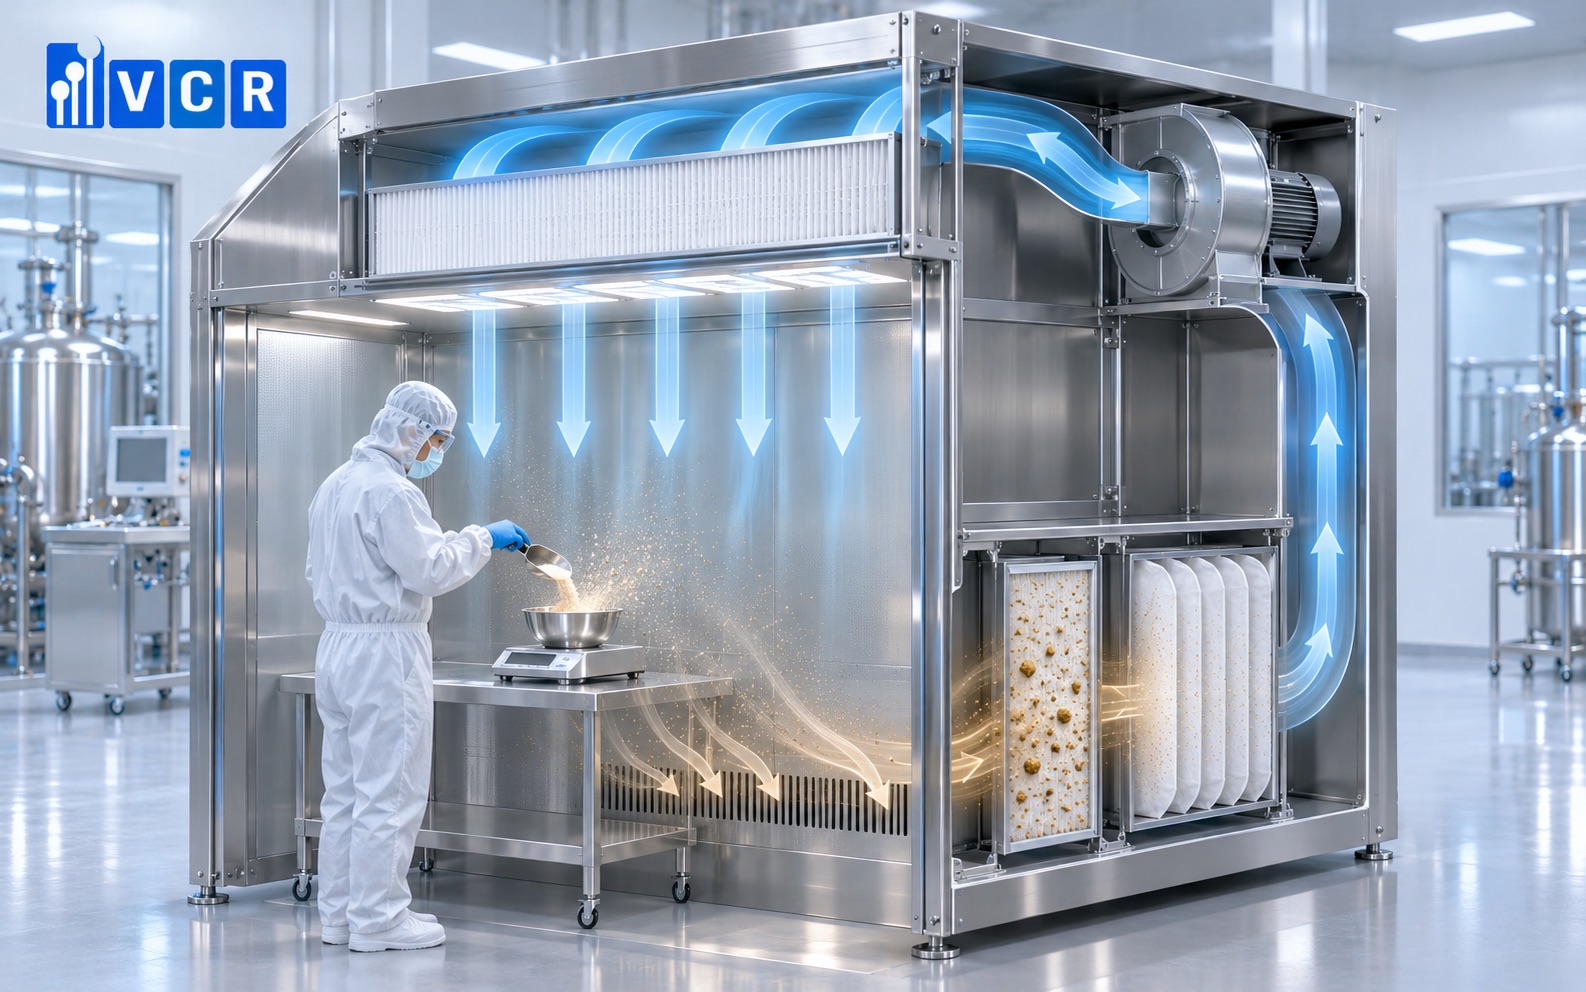
Khi xúc, rót hoặc chuyển bột, hạt phát tán với nhiều kích thước và nồng độ. Dòng khí hướng xuống đưa phần bụi được thu hồi về cửa hút, qua cụm lọc rồi trở lại vùng cấp khí.
Trong hệ khí tuần hoàn, mỗi lượt qua bộ lọc làm giảm tải hạt lơ lửng. Lượng bụi đi vào tuyến lọc phụ thuộc độ mịn, thao tác và khả năng thu gom tại cửa hồi.
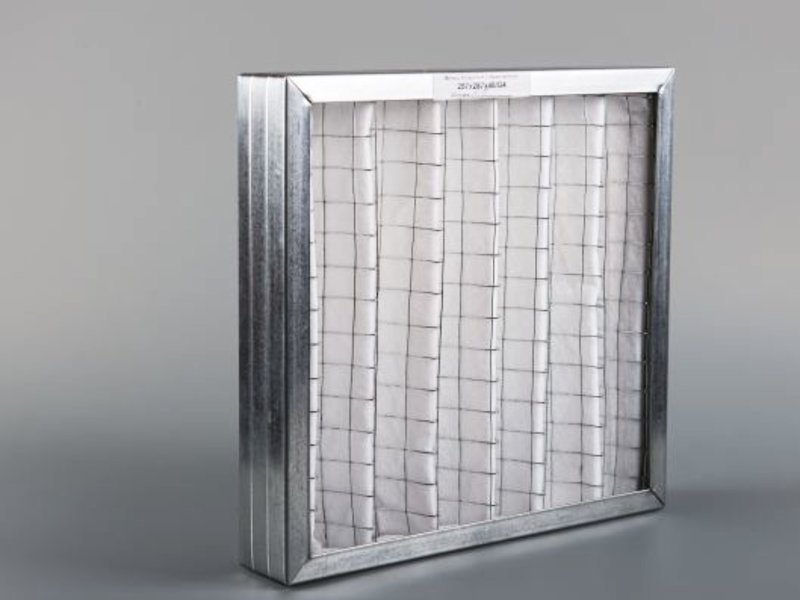
G4 tiếp nhận phần bụi thô
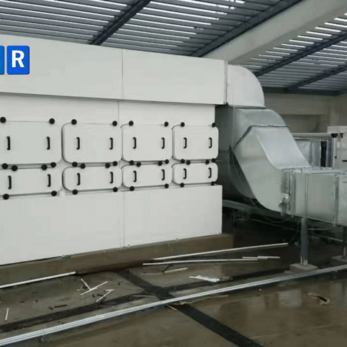
Lọc tấm G4 ở đầu tuyến giữ các hạt thô và bụi kết tụ có khả năng bị giữ bởi vật liệu sơ cấp. Khối lượng bụi tích lũy tại đây có thể lớn khi nguyên liệu chứa nhiều hạt kích thước lớn.
G4 giảm tải cho F8 và HEPA. Dung lượng giữ bụi phụ thuộc diện tích, vật liệu và lưu lượng; khi bụi bám dày, chênh áp qua G4 tăng.
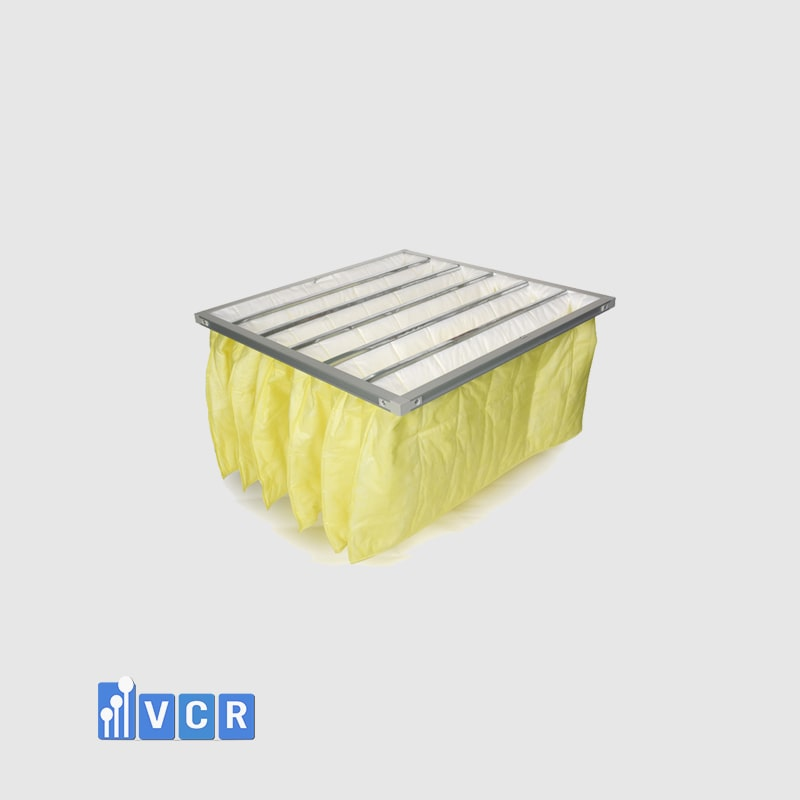
F8 tiếp tục giữ bụi mịn
Sau G4, lọc túi F8 tiếp nhận khí còn mang những hạt lọt qua tầng trước. Vật liệu có hiệu suất giữ hạt nhỏ cao hơn G4, còn cấu trúc túi tăng diện tích phân bố bụi.
F8 làm giảm tải tiếp tục đến HEPA. Hiệu quả thực tế phụ thuộc phổ kích thước hạt, vận tốc lọc và trạng thái tích bụi của cấp F8. Bụi mịn có thể tạo lớp cặn chặt, khiến chênh áp tăng dù lượng bụi tích lũy chưa lớn.
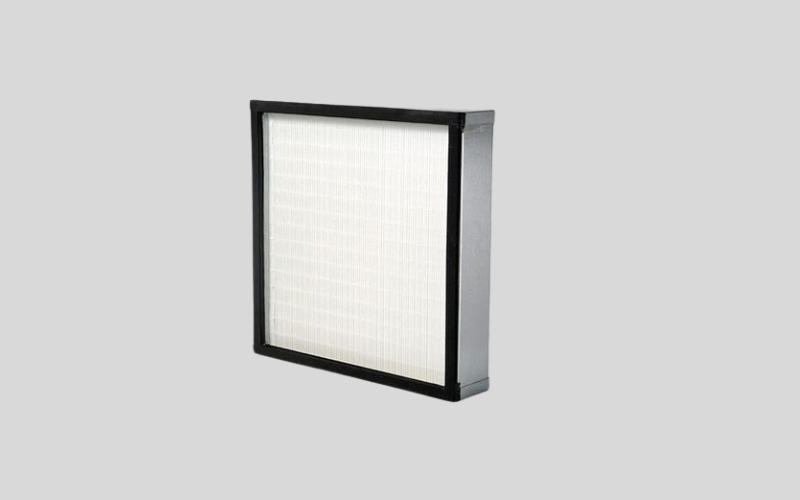
HEPA H14 làm sạch khí cấp
HEPA H14 là tầng cuối trước khi không khí sạch được đưa vào vùng cân chia. Vật liệu lọc giữ lượng hạt còn lại, với cấp H14 được đánh giá theo hiệu suất tại kích thước hạt khó giữ nhất (MPPS).
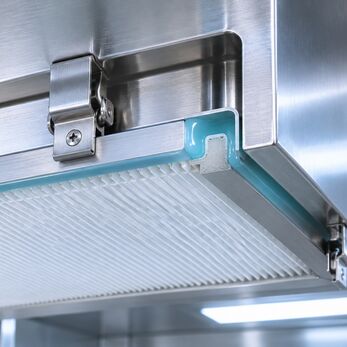
G4 và F8 giúp giảm lượng bụi tới tầng cuối. Độ kín khung, gel seal và vị trí lắp HEPA được kiểm tra cùng hiệu suất lọc để kiểm soát đường khí rò qua mép.
Bảng phân công giữa ba cấp lọc
| Cấp lọc | Phần tải bụi ưu tiên | Điểm theo dõi |
|---|---|---|
| G4 – sơ cấp | Hạt thô, bụi kết tụ | Chênh áp tích bụi |
| F8 – lọc túi | Hạt nhỏ còn lại sau G4 | Chênh áp, tình trạng túi |
| H14 – lọc cuối | Hạt xuyên qua hai cấp trước | Chênh áp, độ kín, thử rò |
Ba cấp tạo tuyến xử lý liên tục. Tỷ lệ khối lượng bụi giữ tại mỗi cấp biến động theo nguyên liệu và đặc tính lọc; không có một tỷ lệ phân chia cố định cho mọi mẻ cân.
Chênh áp làm thay đổi đường khí
Khi tải bụi tăng, trở lực mỗi cấp lọc tăng. Nếu quạt thiếu khả năng bù áp, lưu lượng tuần hoàn và vận tốc trong vùng thao tác có thể giảm, làm suy yếu khả năng đưa bụi về cửa hồi.
Theo dõi chênh áp riêng G4, F8 và H14 giúp xác định cấp đang tích tải. Kết quả được đọc cùng vận tốc gió và chế độ quạt để đánh giá toàn tuyến.
Cấu hình theo đặc tính nguyên liệu
Bột thô dễ kết tụ gây tải khác với bột siêu mịn hoặc bụi phát sinh khi rót mạnh. Phân bố cỡ hạt, khối lượng mẻ và vị trí thao tác quyết định lượng bụi đi vào hệ thống.
Diện tích G4, dung lượng F8, dự trữ áp suất quạt và kết cấu H14 được xem xét đồng bộ. Hiệu quả kiểm soát bụi được xác nhận trong điều kiện thao tác đại diện.
Giải pháp Dispensing Booth tại Vietnam Cleanroom
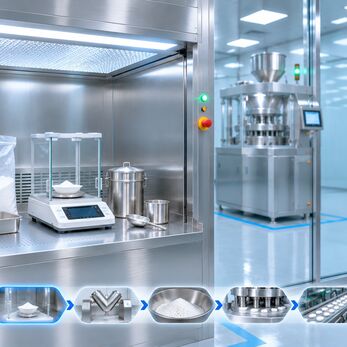
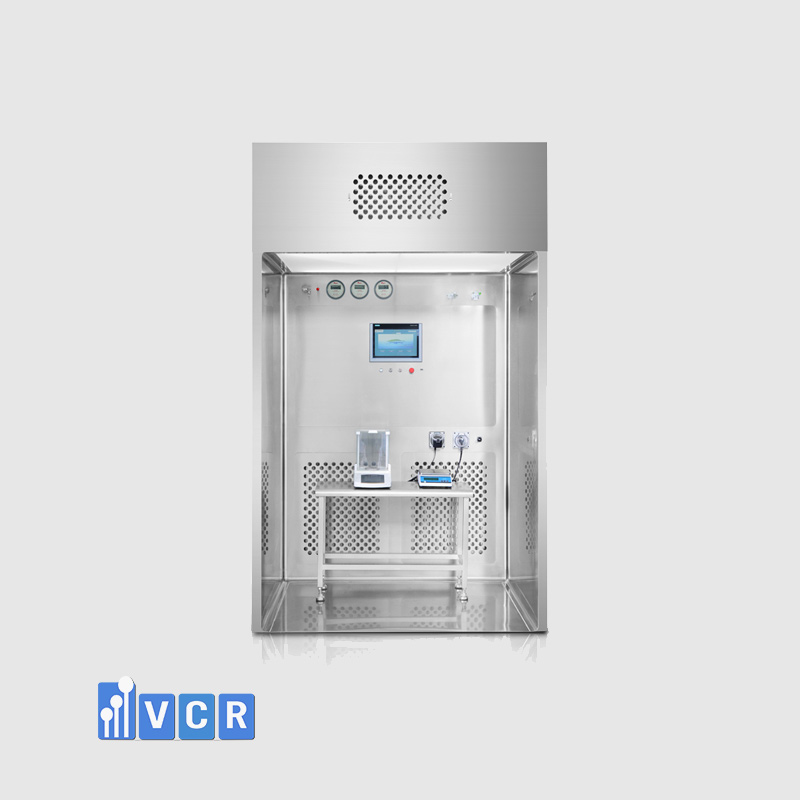
Vietnam Cleanroom cung cấp các giải pháp Dispensing Booth – buồng cân chia nguyên liệu cho công đoạn cân, chia, lấy mẫu và cấp phát trong môi trường sản xuất. Cấu hình được lựa chọn theo đặc tính nguyên liệu, kích thước vùng thao tác, tổ chức cấp – hồi khí, hệ thống lọc và yêu cầu vận hành. Các phương án thiết kế được đối chiếu với điều kiện thực tế của từng dự án.
FAQs
1. G4 có giữ toàn bộ bụi thô?
Khả năng giữ phụ thuộc kích thước hạt và vật liệu lọc.
2. Vì sao F8 sử dụng dạng túi?
Cấu trúc túi tăng diện tích vật liệu giữ bụi.
3. H14 bẩn có giảm vận tốc gió?
Có thể, khi tổng trở lực vượt khả năng bù áp của quạt.
4. Cả ba lọc có cùng lịch thay?
Thay theo chênh áp, tình trạng và yêu cầu vận hành.
5. Chênh áp đủ để đánh giá kiểm soát bụi?
Cần kiểm tra thêm vận tốc và thử nghiệm khi thao tác.