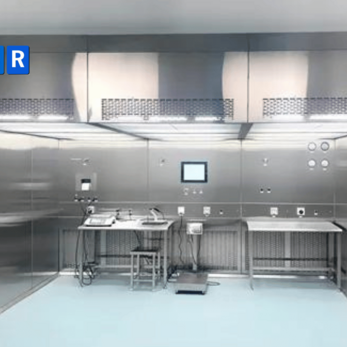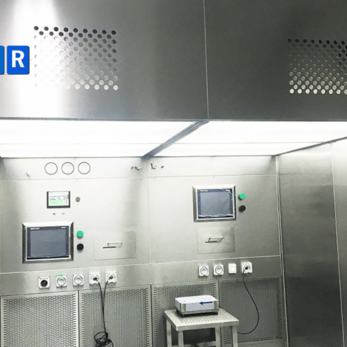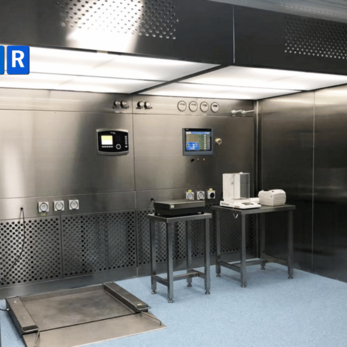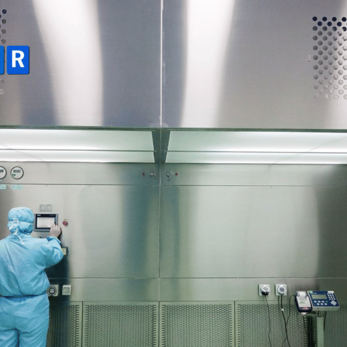
- HMI và PLC đảm nhiệm hai chức năng khác nhau
- Quạt và VFD là nhóm trạng thái vận hành cơ bản
- Airflow phản ánh trực tiếp trạng thái vùng làm việc
- Chênh áp từng cấp lọc cho biết mức tăng trở lực
- Alarm chuyển thông số thành cảnh báo vận hành
- HMI có thể theo dõi thêm nhiệt độ, độ ẩm và trạng thái liên động
- Kết luận
- FAQs
HMI và PLC đảm nhiệm hai chức năng khác nhau
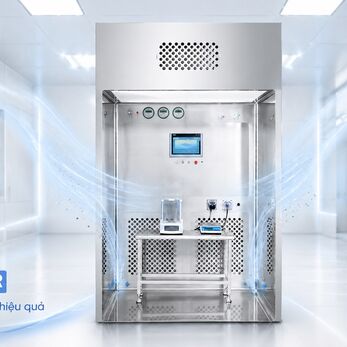
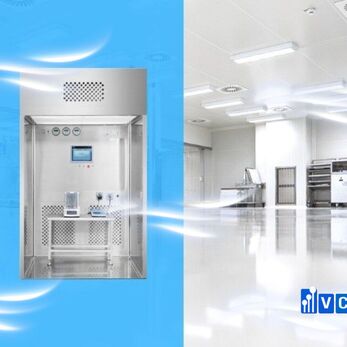
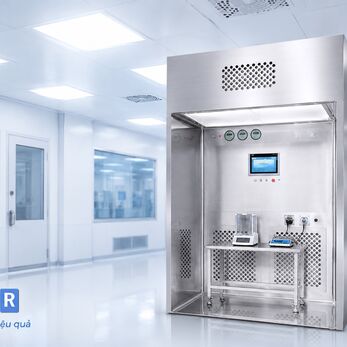
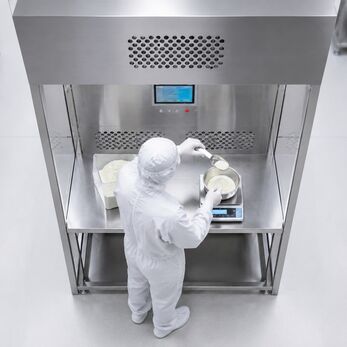
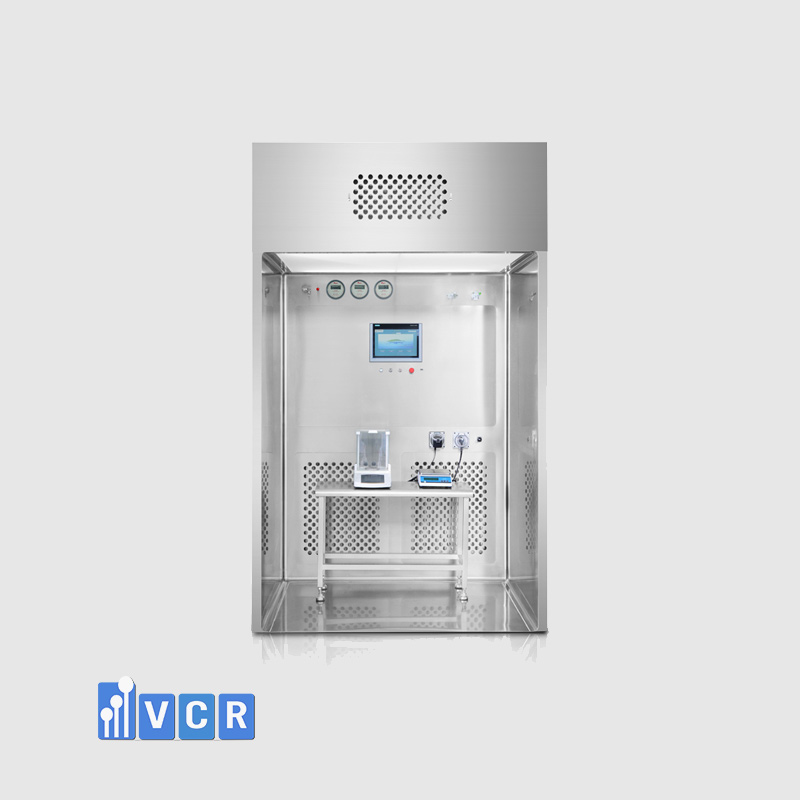
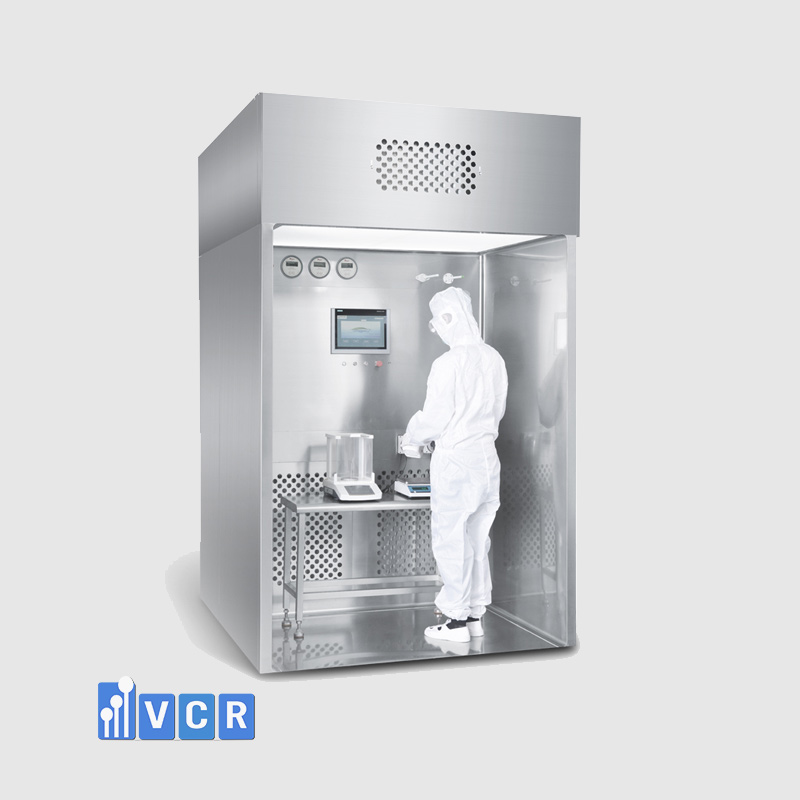
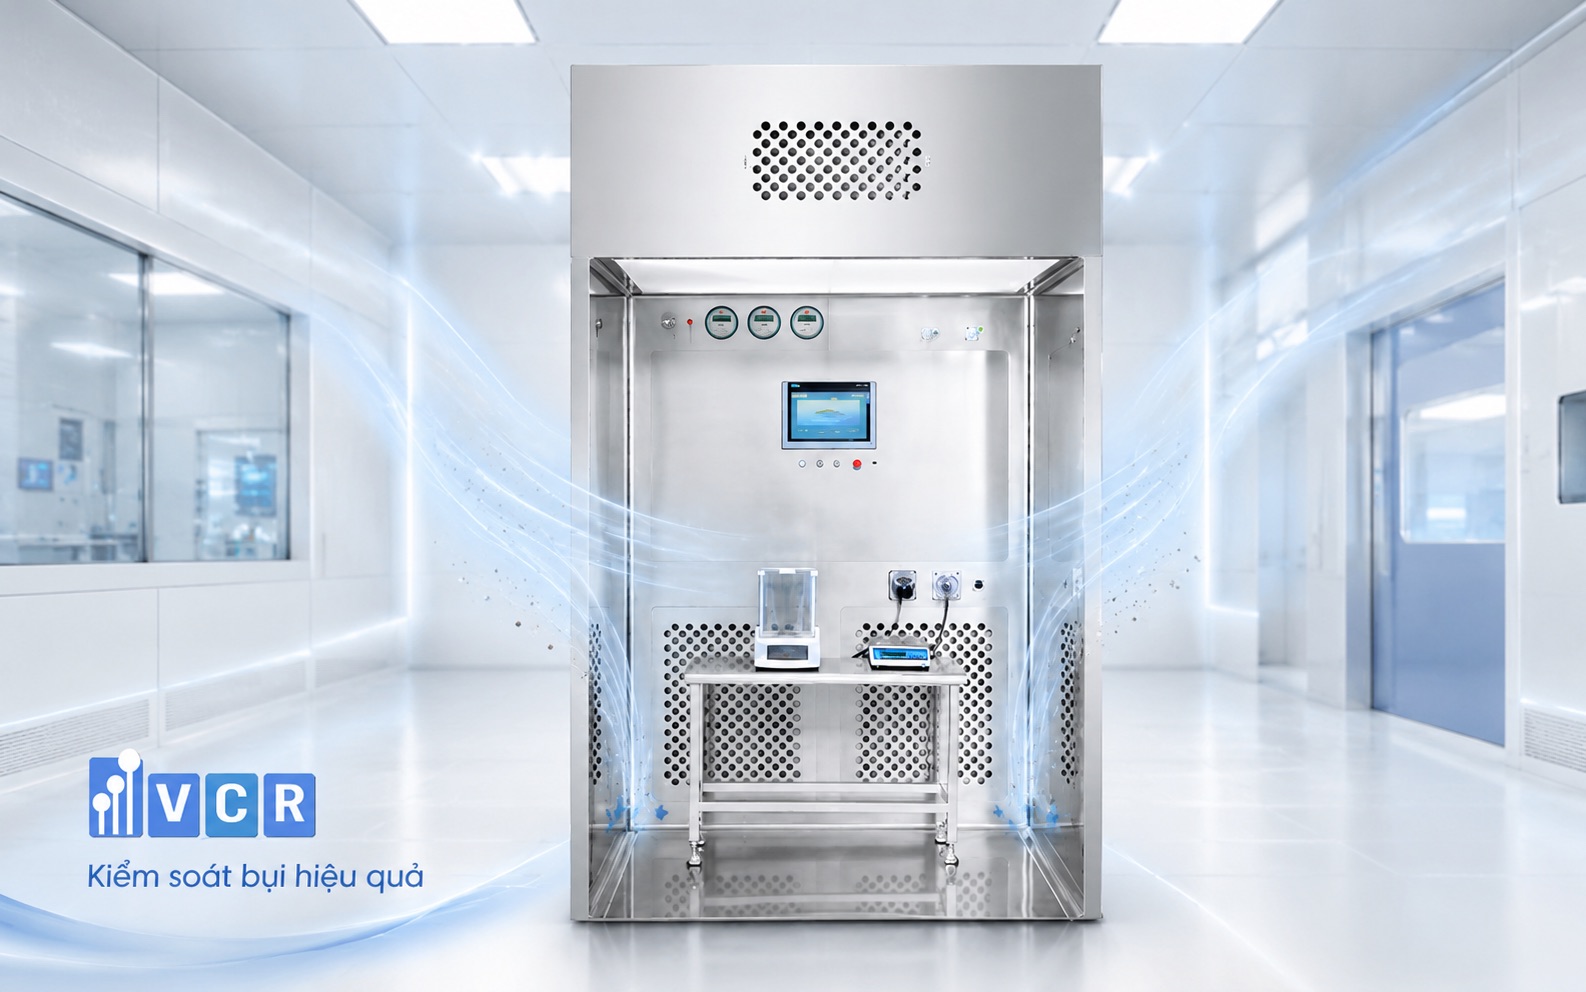
Trong hệ điều khiển Dispensing Booth, PLC tiếp nhận tín hiệu từ cảm biến, xử lý logic và điều khiển các thiết bị như quạt, VFD hoặc cơ cấu liên động. HMI đóng vai trò giao diện để người vận hành quan sát trạng thái, nhập setpoint và thực hiện các lệnh được phân quyền.
Một thông số hiển thị trên HMI thường trải qua chuỗi:
Cảm biến → tín hiệu đầu vào → PLC → xử lý logic → HMI
Ở chiều ngược lại, thao tác thay đổi setpoint hoặc khởi động thiết bị trên HMI được PLC kiểm tra theo logic đã lập trình trước khi gửi lệnh tới thiết bị đầu ra.
Hai thành phần tạo thành một hệ thống thống nhất nhưng đảm nhiệm nhiệm vụ khác nhau: PLC xử lý và điều khiển, HMI hiển thị và tương tác với người vận hành.
Quạt và VFD là nhóm trạng thái vận hành cơ bản
Quạt tạo lưu lượng khí cho Dispensing Booth, còn VFD điều chỉnh tốc độ quạt theo chế độ vận hành hoặc logic điều khiển đã thiết lập.
HMI có thể hiển thị các trạng thái như:
- Quạt Run/Stop
- Chế độ Auto/Manual
- Tần số đầu ra của VFD
- Giá trị điều khiển tốc độ quạt
- Trạng thái lỗi của VFD
- Lệnh khởi động hoặc dừng hệ thống
Trong hệ Open Loop, giá trị VFD thường bám theo mức cài đặt. Với Closed Loop, PLC điều chỉnh đầu ra dựa trên tín hiệu phản hồi từ cảm biến airflow hoặc đại lượng được chọn làm process variable.
Theo dõi quạt trên HMI giúp người vận hành phân biệt rõ trạng thái thiết bị đang chạy, đang dừng hoặc gặp lỗi điều khiển.
Airflow phản ánh trực tiếp trạng thái vùng làm việc
Vận tốc gió hoặc lưu lượng khí là nhóm dữ liệu quan trọng khi đánh giá khả năng duy trì airflow trong vùng thao tác.
Nếu hệ thống trang bị cảm biến phù hợp, HMI có thể hiển thị giá trị vận tốc theo thời gian thực. PLC đồng thời so sánh giá trị này với dải vận hành đã cài đặt để kích hoạt cảnh báo khi xuất hiện sai lệch.
Biến động airflow có thể liên quan đến nhiều nguyên nhân: filter tăng trở lực, VFD thay đổi tốc độ, quạt suy giảm hiệu suất hoặc đường khí xuất hiện vật cản.
HMI thể hiện kết quả đo, còn quá trình phân tích nguyên nhân dựa trên mối quan hệ giữa airflow, tốc độ quạt và trạng thái hệ lọc.
Chênh áp từng cấp lọc cho biết mức tăng trở lực
Pre-filter, Medium filter và HEPA tạo ra trở lực khác nhau trong đường khí. Khi bụi tích tụ trên media, chênh áp qua filter tăng dần.
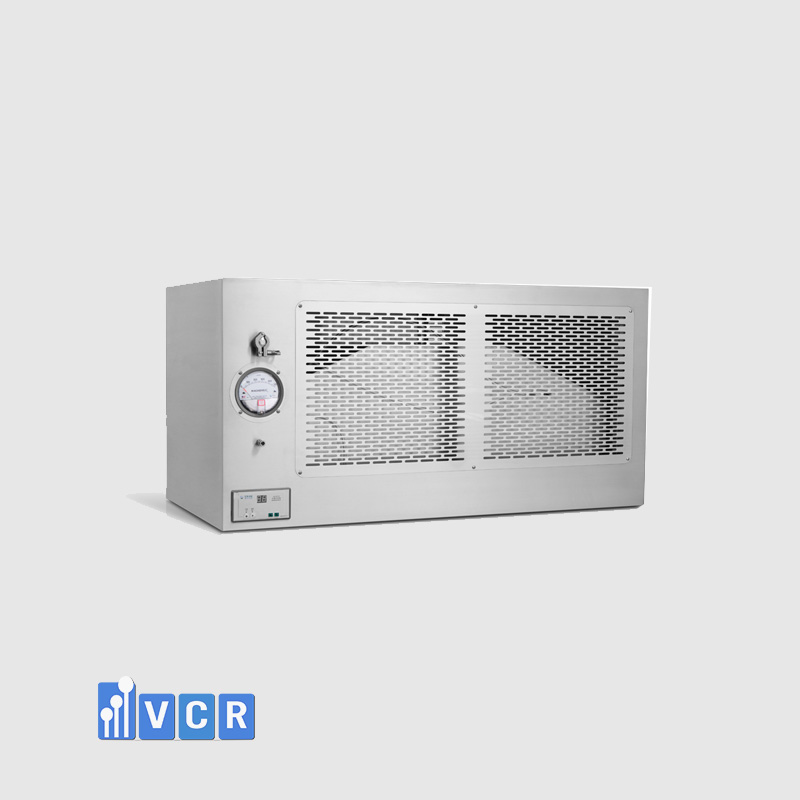
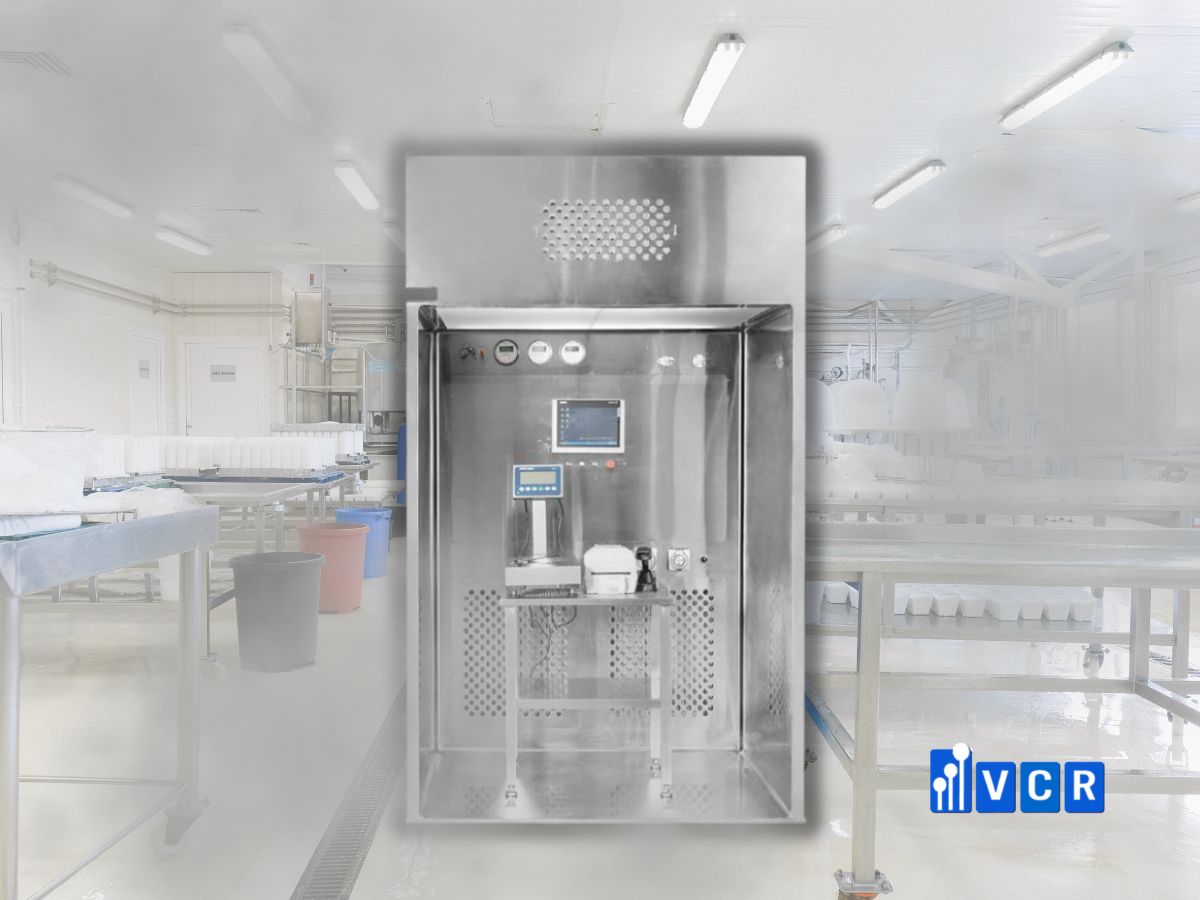
Với hệ thống sử dụng cảm biến chênh áp truyền tín hiệu về PLC, HMI có thể hiển thị riêng trạng thái từng tầng lọc. Một số cấu hình sử dụng đồng hồ tại chỗ song song với tín hiệu điện tử để người vận hành theo dõi trực tiếp.
Có thể tổ chức nhóm dữ liệu chính như sau:
| Nhóm thông số | Thông tin HMI có thể hiển thị | Ý nghĩa vận hành |
|---|---|---|
| Quạt/VFD | Run, Stop, tần số, fault | Theo dõi trạng thái tạo airflow |
| Vận tốc gió | Giá trị thực tế, setpoint | Đánh giá airflow vùng làm việc |
| Pre-filter | Chênh áp | Theo dõi tải bụi cấp đầu |
| Medium filter | Chênh áp | Theo dõi trở lực tầng trung gian |
| HEPA | Chênh áp | Theo dõi xu hướng tải cấp lọc cuối |
| Alarm | Trạng thái, thời điểm phát sinh | Khoanh vùng bất thường |
| Runtime | Giờ chạy quạt hoặc hệ thống | Hỗ trợ theo dõi chu kỳ vận hành |
Chênh áp trên HMI tạo dữ liệu xu hướng về tải filter, thay vì chỉ cung cấp trạng thái sạch hoặc bẩn tại một thời điểm.
Alarm chuyển thông số thành cảnh báo vận hành
Giá trị đo chỉ thực sự hữu ích khi hệ thống xác định được trạng thái bất thường.
PLC có thể so sánh tín hiệu thực tế với giới hạn đã cài đặt và tạo alarm khi xuất hiện sai lệch. Các cảnh báo thường liên quan đến airflow thấp, chênh áp filter cao, lỗi VFD, mất tín hiệu cảm biến hoặc trạng thái thiết bị chưa đáp ứng điều kiện khởi động.
HMI hiển thị tên alarm, trạng thái đang hoạt động hoặc đã được xác nhận. Với cấu hình có chức năng lưu dữ liệu, hệ thống còn ghi nhận thời điểm xuất hiện và lịch sử cảnh báo để phục vụ kiểm tra sau sự cố. Trang sản phẩm Dispensing Booth hiện tại cũng mô tả PLC/LCD có khả năng cài đặt thông số, phân quyền, theo dõi và lưu trữ cảnh báo vận hành.
Alarm biến dữ liệu cảm biến thành thông tin hành động, giúp người vận hành nhận biết nhanh trạng thái lệch khỏi điều kiện đã thiết lập.
HMI có thể theo dõi thêm nhiệt độ, độ ẩm và trạng thái liên động
Tùy cấu hình Dispensing Booth, PLC có thể nhận thêm tín hiệu từ cảm biến nhiệt độ, độ ẩm hoặc các thiết bị ngoại vi. Một số hệ thống hiện hữu tích hợp cảm biến vận tốc gió, nhiệt độ và độ ẩm vào bộ điều khiển trung tâm.
Các trạng thái liên động cũng có thể được hiển thị trên HMI, chẳng hạn điều kiện cho phép khởi động quạt, trạng thái cửa kỹ thuật hoặc tín hiệu từ hệ thống liên quan.
Không phải mọi Dispensing Booth đều sử dụng toàn bộ nhóm dữ liệu trên. Số lượng cảm biến và thông số hiển thị phụ thuộc vào logic vận hành, mức độ tự động hóa và yêu cầu giám sát của từng hệ thống.
Kết luận
HMI/PLC trên Dispensing Booth tập trung các dữ liệu quan trọng gồm trạng thái quạt – VFD, airflow, chênh áp từng cấp lọc, alarm và các tín hiệu phụ trợ theo cấu hình.
PLC xử lý logic và phản ứng với tín hiệu đầu vào; HMI chuyển dữ liệu đó thành giao diện trực quan cho người vận hành. Giá trị của hệ điều khiển nằm ở khả năng liên kết nhiều thông số để phản ánh trạng thái tổng thể của Dispensing Booth.
FAQs
HMI có trực tiếp đo vận tốc gió không?
HMI hiển thị giá trị do cảm biến gửi về PLC. Phép đo được thực hiện tại cảm biến, còn HMI đóng vai trò giao diện quan sát.
Chênh áp từng filter có thể hiển thị riêng trên HMI không?
Có, khi từng cấp lọc sử dụng cảm biến chênh áp có tín hiệu đưa về PLC.
PLC có tự tăng tốc quạt khi filter bẩn không?
Khả năng này phụ thuộc logic điều khiển. Hệ Closed Loop có thể điều chỉnh quạt theo process variable phản hồi trong phạm vi công suất thiết kế.
HMI có lưu được lịch sử alarm không?
Có nếu cấu hình hệ thống hỗ trợ chức năng data logging hoặc alarm history. Dung lượng và thời gian lưu phụ thuộc phần cứng và chương trình điều khiển.